

换热器管板内孔精磨核心难点 65000转气动主轴解决
换热器管板内孔精磨核心难点
1. 深孔细长,磨杆刚性不足,易产生锥度、波纹
换热器管板厚度大,孔深大、孔径偏小,属于典型深孔磨削。磨杆必须伸入孔内,细长杆刚性差,磨削受力容易让刀、弹性退让;造成内孔锥度、圆度超差,孔壁出现振纹,孔入口喇叭口(扩口),直接影响后续换热管胀接密封性能。孔数量多,一块大型管板上千个孔,单个孔微小误差累积,批量一致性很难保障。
2. 排屑、冷却困难,易烧伤、砂轮堵塞
磨削空间封闭,冷却液很难直达内孔底部磨削区域,磨屑不容易排出。热量积聚在孔壁,容易产生表面烧伤、热变形;碳钢 / 不锈钢磨屑容易嵌在砂轮孔隙,造成砂轮钝化堵塞,粗糙度变差,尺寸漂移,频繁修整砂轮,大幅降低加工节拍。
3. 孔位多、孔距精度要求高,定位难度大
管板大量孔按三角 / 正方形阵列排布,不仅单孔孔径、垂直度、粗糙度有严格标准,孔距、孔桥宽度也有硬性规范。前道钻孔本身存在位置偏差,精磨时需要跟随原有孔轴线修正;刚性磨头一旦对中稍有偏移,会造成孔桥变薄,破坏管板强度,压力容器换热器风险极高。
4. 工件残余应力带来的变形问题
管板属于厚锻件,前期钻孔、热处理存在残余应力。精磨去除表层材料后应力重新释放,加工时尺寸合格,卸下工装后发生回弹变形,孔径、垂直度超差,是压力容器管板返工的常见原因。
5. 批量加工效率低,人工检测成本高
单块管板几千个孔,传统刚性内磨头调试繁琐,单孔磨削周期长;孔在内部,磨削状态无法肉眼观察,依赖试磨 + 抽检。人工检测每个孔孔径、粗糙度工作量巨大,品质管控成本高。
6. 对主轴跳动、转速要求严苛
小孔内磨,砂轮直径受限,想要达到合格磨削线速度,主轴必须高转速 + 极低径向跳动;普通主轴跳动偏大,直接造成孔壁粗糙度差、圆度不合格。
一句话总结
换热器管板内孔精磨最大痛点:深孔磨杆刚性差易锥度振纹,孔内冷却排屑差易烧伤;上千个孔批量加工,既要保证孔径、垂直度,又要守住孔桥宽度,刚性磨头很难补偿前道钻孔的位置偏差,效率低、返工风险高。
解决方案
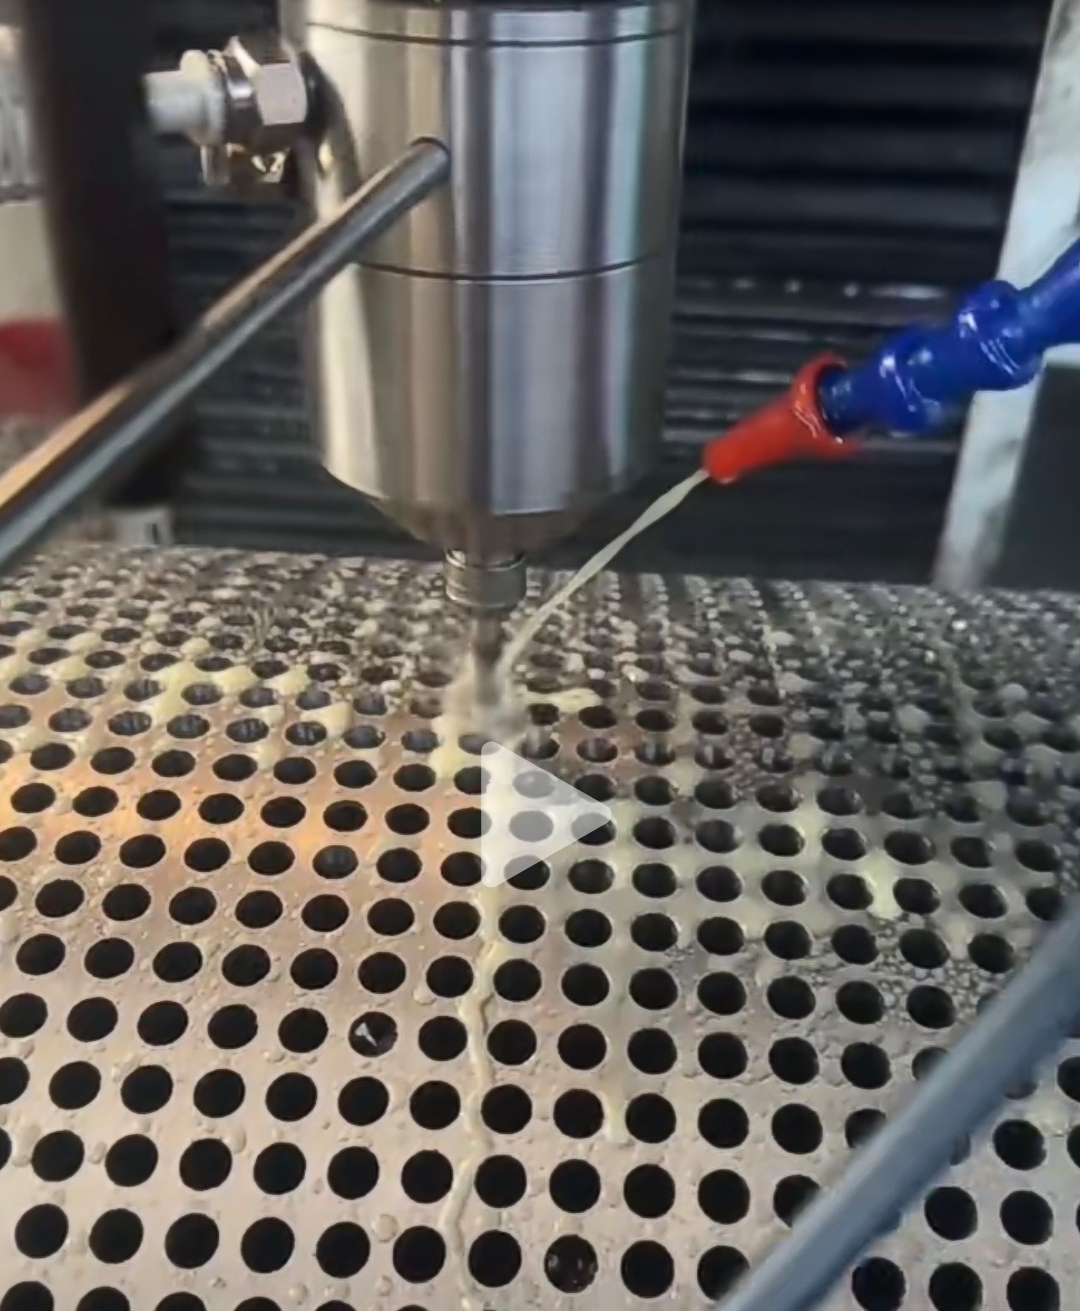
春亨工具 PL600高速气动主轴专为小径内孔精磨设计,最高转速 65000 转,回转跳动精度控制在 1μm 以内。超高转速保证研磨线速度,有效消除孔壁振纹,稳定控制孔径、圆度与表面粗糙度。气动涡轮结构,压缩空气自带冷却,长时间连续研磨温升小,减少热变形带来的尺寸漂移。
主轴体积小巧,可夹持小径金刚石 / CBN 磨棒,伸入管板深孔内部作业。可加装在现有加工中心、镗床、车床,无需购置昂贵专用内圆磨床,低成本完成设备改造。批量加工时,稳定管控每一个换热孔精度,保护孔桥结构强度,降低压力容器管板返工报废风险,是换热器管板内孔精磨优选方案。


同类文章排行
- 换热器管板内孔精磨核心难点 65000转气动主轴解决
- 砂芯去除合模线,MSIY-20浮动电主轴柔性打磨方案
- 走心机铣扁位振刀难题,加装高频铣动力头实现精密加工
- 排刀机加装msiy-3316电主轴钻铝件1.5mm小孔
- 西铁城L32走心机加装高频铣,解决哪些加工难题?
- MSIY-2013电主轴|走心机不锈钢1mm小孔加工
- 走心机加装msiy-2013一拖二高频铣,铣不锈钢腰槽
- 西铁城走心机L32挂架加装4万转一拖四高频铣
- 汽车离合器鼓轮去毛刺|铝合金自动化柔性打磨方案
- 儿童安全座椅去飞边毛刺,机械臂加装msiy30浮动主轴
最新资讯文章
您的浏览历史


