

数控车床加装EMA-3020K直角电主轴,S45C碳钢沟槽高效铣削方案
文章出处:深圳市春亨工具仪器有限公司
人气:-发表时间:2026-10-30 14:53:00
数控车床加装EMA-3020K直角电主轴,S45C碳钢沟槽高效铣削方案
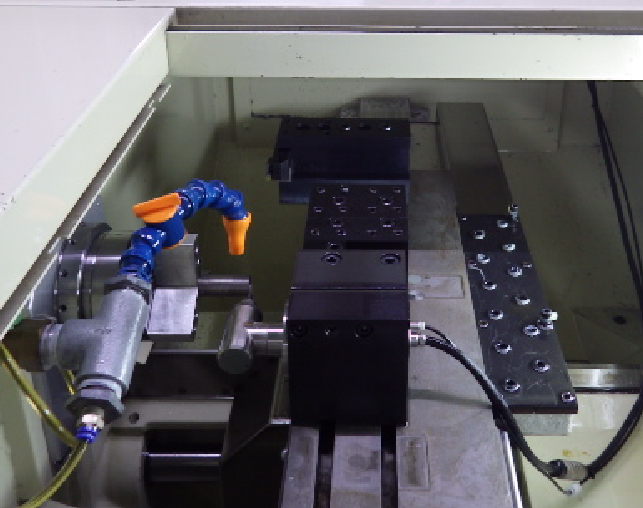
普通数控车S45C碳钢开槽时,原动力刀受转速限制,大多采用大切深方式加工,切削阻力大,刀具磨损快,容易震刀,沟槽表面刀纹粗糙,良率和刀具成本很难平衡,换新机床投入高昂,加装高速主轴是性价比突出的改造方式。
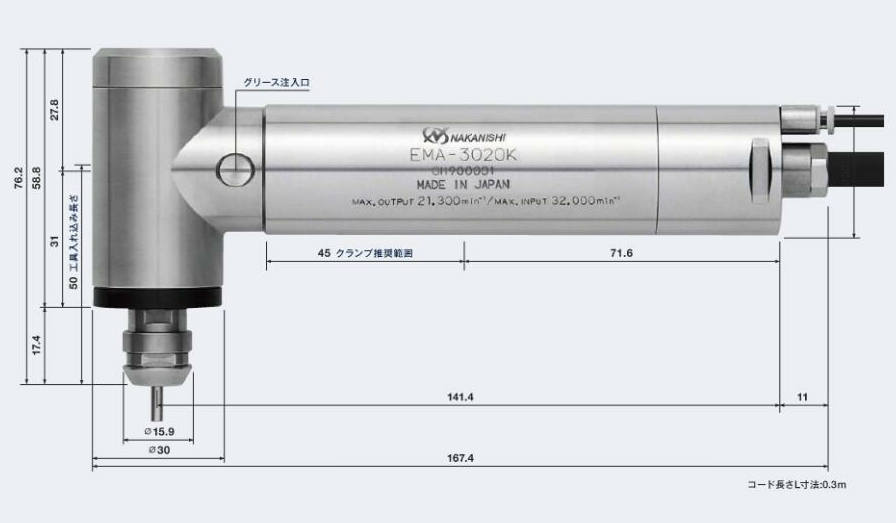
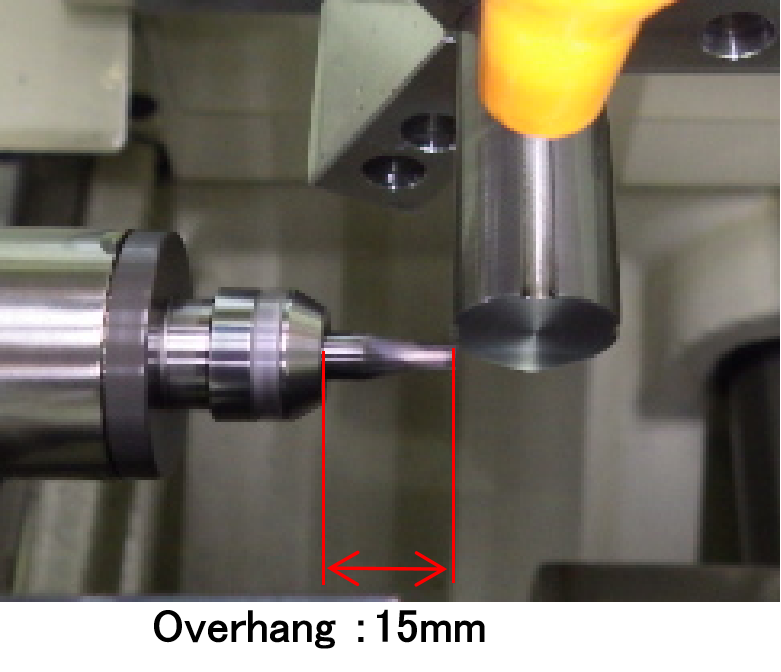
建议加装EMA-3020K直角电主轴,使用 φ5mm NS TOOL 涂层两刃立铣刀,对 φ20 的 S45C 碳钢棒料进行沟槽铣削,采用非水溶性切削油冷却,刀具悬伸 15mm,加工长度 30mm。
对比原动力刀:原主轴转速 4100rpm,切削速度 50–80m/min,采用 5×1 深切模式;加装 EMA-3020K直角电主轴后转速提升至 16700rpm,切削速度达到 262m/min,调整为 1×5 浅切宽幅工艺,每齿进给从 0.04 提升至 0.05mm。主轴气冷却,防油防水,处于安全工作区间,支持不间断量产。
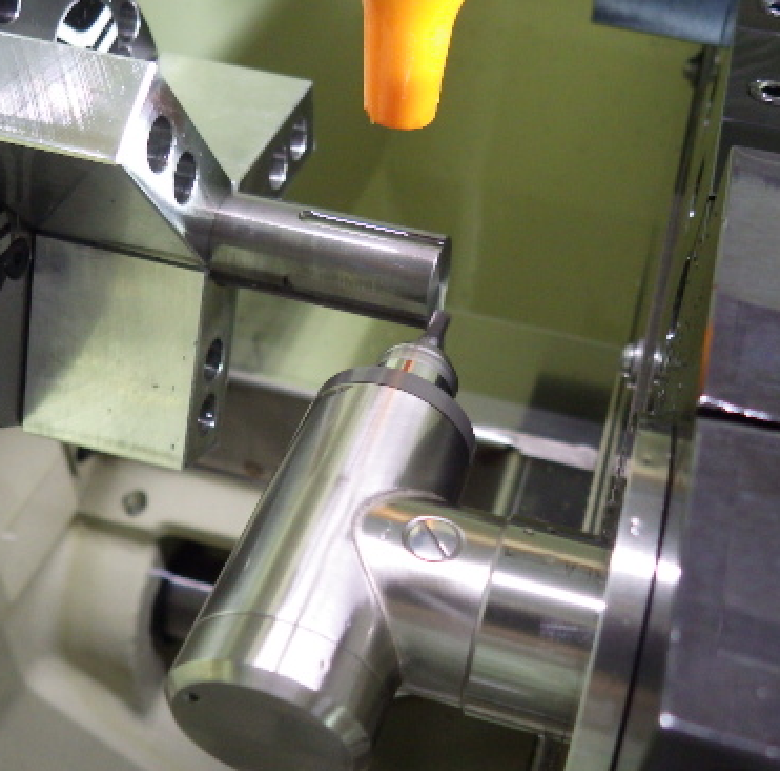
高速轻切模式切削阻力更小,排屑顺畅,有效缓解 S45C 碳钢加工粘刀、崩刃问题,沟槽成型质量更高。主轴直接安装在刀塔刀座,无需大规模改机,适合走心机车铣复合开槽、铣扁等工序升级。
下一篇:已经是最后一篇了上一篇: 走心机加装直角电主轴RAS-151E,切削钢铣削提效方案
此文关键字:EMA-3020K 直角电主轴 NAKANISHI 中西主轴,走心机开槽,S45C 碳钢铣削,走心机主轴,走心机铣槽改造,春亨工具


同类文章排行
- 数控车床加装EMA-3020K直角电主轴,S45C碳钢沟槽高效铣削方案
- 走心机加装直角电主轴RAS-151E,切削钢铣削提效方案
- NAKANISHI中西NR-3080S高速主轴|研磨、高光加工专用
- 铸铁焊缝打磨,为什么推荐使用msiy-62浮动电主轴?
- 黄铜φ1.5X4斜孔加工|北村走心机加装MSIY-3040C高速主轴
- 半导体铍铜探针微孔钻孔|走心机加装高频铣加工方案
- 排刀机钻侧孔,加装90°弯头电主轴实现侧孔精密加工
- 铝合金叶轮铣削,硕方走心机加装msiy-4020电主轴
- xebec陶瓷纤维车床刷 液冷接头螺纹去毛刺
- 4万转高刚性主轴,云雨施Msiy-4040,避免振刀/让刀
最新资讯文章
您的浏览历史


