

冲压件去毛刺,为什么要选用轴向浮动去毛刺主轴?
冲压件去毛刺,为什么要选用轴向浮动去毛刺主轴?
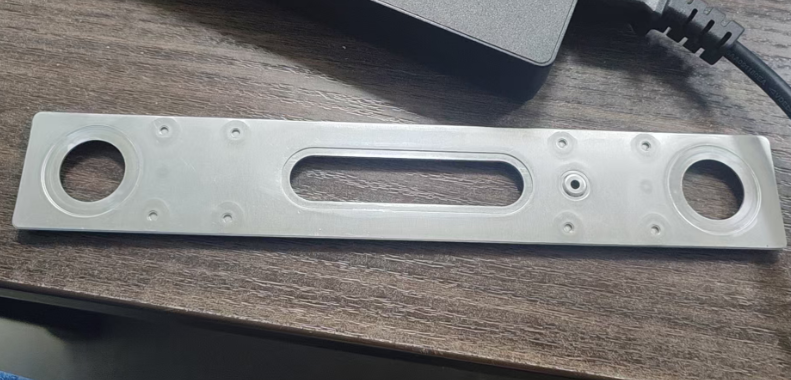
冲压件经过冲切后,孔口、下料边缘会产生翻边毛刺,受材料回弹、冲压形变、装夹定位误差,同批次工件普遍存在高度、平面度偏差。如果使用机器人搭配刚性主轴,只依靠机器人固定轨迹加工,极易出现两类不良:刀具压得太深啃伤工件本体;或者接触不足,毛刺清理不干净,漏切残留,很难实现稳定自动化量产。
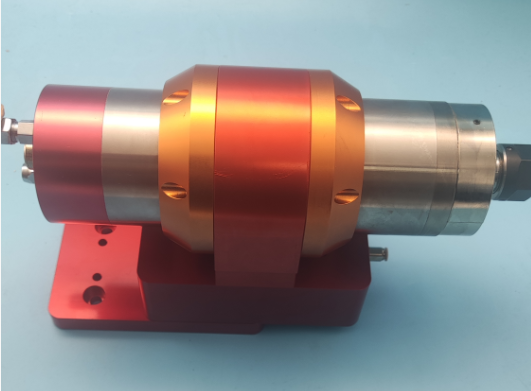
轴向浮动主轴核心就是沿主轴Z向实现可退让补偿,加工过程保持恒定接触压力,专门吸收冲压件高度方向的尺寸波动、装夹高低差。
补偿冲压来料高度偏差,杜绝过切漏切
冲压件回弹、夹具定位偏移,会带来 0.1?0.5mm 高度差。轴向浮动机构可以沿主轴方向自动退让,刀具不会硬怼工件;毛刺高则自动后退,毛刺低则适度跟进,保证每一件的去毛刺、倒角宽度均匀统一,不会出现一批工件有的切太深、有的清不干净的现象。
2. 适配孔口、冲压断面翻边毛刺
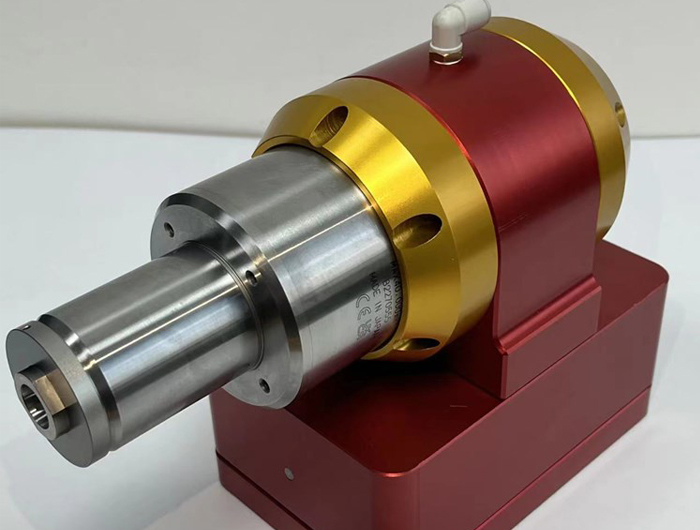
冲压长孔、下料切口的毛刺大多出现在垂直方向,轴向浮动可以很好适配孔口端面毛刺,刀具接触工件瞬间吸收冲击,保护刀具刃口,减少崩刀、断刀,延长刀具使用寿命。
3. 降低机器人编程调试难度
刚性主轴对机器人轨迹、工装定位精度要求极高,调试耗时长。轴向浮动依靠机械柔性补偿,不用追求极致精准轨迹,程序容错更高,缩短现场调试周期,方便快速切换不同批次冲压产品。
4. 兼顾薄壁冲压件防护
针对薄板冲压件,可调节浮动力大小,柔性接触避免刚性压力压塌、压变形薄壁工件,兼顾去毛刺效果与工件本体防护。
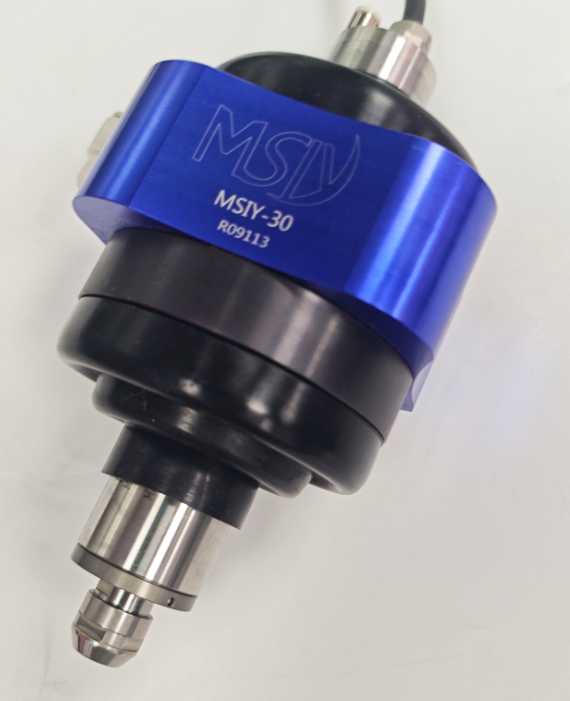
单纯轴向浮动适合端面、孔口、高度方向毛刺;如果冲压件同时还有侧面轮廓、异形边角,建议选用轴向 + 径向双向浮动主轴(例如 MSIY?30双向浮动主轴,同时补偿高度偏差与轮廓角度偏差,适配更多复杂冲压件场景。
5. 替代人工打磨,实现量产自动化
整机轻量化可直接搭载六轴机器人,连续稳定作业,消除人工打磨品质不稳定、效率低的痛点,提升良率,降低综合生产成本。


同类文章排行
- 冲压件去毛刺,为什么要选用轴向浮动去毛刺主轴?
- 汽车变速箱离合器鼓轮去毛刺,选 MSIY-30浮动主轴
- 注塑件去水口毛刺难点及MSIY-30浮动主轴优势
- 揽港澳风光,携热爱前行|春亨工具港澳之旅圆满落幕
- 中西nakanishi高速电主轴NRR3060-QC 手动快速换刀
- nakanishi高频铣动力头BMJ-320 中西电主轴 微型电主轴
- 排刀机刀座孔20mm,钻0.2mm微孔加装BM-320电主轴
- nakanishi中西10万转高速气浮主轴ABT-1000产品介绍
- 高马兹XWG-3车床搭载中西 BMF-3130-CTZ主轴,POM 赛钢 φ2×5mm 微小孔钻孔加工方案
- NAKANISHI 高频铣|走心机背轴内圆研磨成功案例
最新资讯文章
您的浏览历史


